

Rozměrová přesnost je jedním z nejdůležitějších faktorů, které je třeba hodnotit při nákupu formy na výrobu betonových bloků nebo cihel. Rozměry dutiny formy, vyrovnání jejích součástí, konzistence rozmístění dutin a přesnost jejích montážních rozhraní, to vše ovlivňuje tvar a opakovatelnost hotových výrobků. I když blokový stroj pracuje při specifikované výrobní rychlosti, mohou rozměrové odchylky ve formě přispívat k nekonzistentním velikostem bloků, nerovným okrajům, potížím při vyjímání z formy a dalším požadavkům na kontrolu kvality. Pro kupující není skutečnou otázkou jen to, zda forma dokáže vyrobit cihlu, ale zda dokáže opakovaně vyrábět cihly nebo bloky, které po celou dobu své životnosti splňují zamýšlené rozměrové a funkční požadavky.
Při posuzování aForma na cihlyNákupní týmy by se měly dívat nad rámec uvedené ceny a obecných prohlášení o přesnosti výroby. Spolehlivé rozhodnutí o nákupu vyžaduje jasné pochopení kritických rozměrů, použitelných tolerancí, vlastností materiálů, kontrolních metod, kompatibility strojů a požadavků na výměnu. Společnost Fujian Quangong Mold Co., Ltd by měla být posouzena podle skutečných požadavků zamýšlené výrobní linky s technickými specifikacemi potvrzenými před zadáním objednávky. Tato příručka vysvětluje, jak rozměrová přesnost ovlivňuje výkonnost výroby, a poskytuje praktický rámec pro porovnávání dodavatelů forem, kontrolu technických výkresů a snížení nákupních rizik.
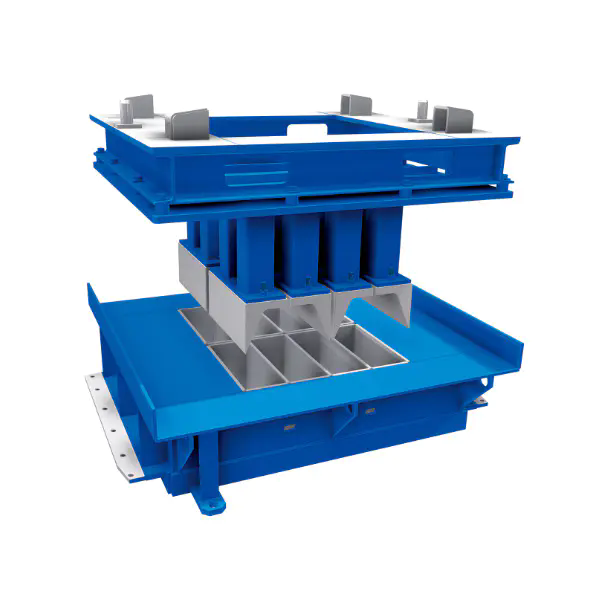
1. Co znamená rozměrová přesnost při výrobě forem?
2. Proč rozměrová přesnost ovlivňuje kvalitu bloku a efektivitu výroby?
3. Jaké technické parametry by měli kupující před nákupem hodnotit?
4. Jak mohou kupující ověřit přesnost formy a vybrat vhodného dodavatele?
5. Závěr: Jak mohou přesné formy podpořit lepší rozhodování o nákupu?
Rozměrová přesnost popisuje, jak blízko skutečné rozměry vyrobené součásti odpovídají jejím stanoveným konstrukčním rozměrům. Při výrobě cihel a betonových bloků se tento koncept vztahuje nejen na celkovou vnější velikost formy. Zahrnuje délku dutiny, šířku dutiny, hloubku dutiny, tloušťku stěny, rozteč mezi dutinami, polohy montážních otvorů, referenční povrchy a zarovnání součástí, které se během výroby vzájemně pohybují nebo dotýkají. Tato měření společně určují, zda forma může fungovat tak, jak bylo zamýšleno, když je instalována na konkrétním stroji na výrobu bloků.
Pro účely nákupu je důležité rozlišovat rozměrovou přesnost od opakovatelnosti a obecné kvality výroby. Přesnost se týká rozdílu mezi naměřenou hodnotou a jejím specifikovaným cílem. Opakovatelnost se týká toho, zda lze stejné měření konzistentně reprodukovat za srovnatelných podmínek. Forma může být vyrobena v blízkosti svých cílových rozměrů, ale stále vykazuje nadměrné odchylky mezi dutinami. Naopak několik dutin může mít velmi podobné rozměry, přičemž se všechny odchylují od zamýšleného návrhu. Obě situace mohou způsobit problémy, i když vhodná nápravná opatření se mohou lišit.
Kritické rozměry závisí na konstrukci formy, typu bloku, výrobním procesu a požadavcích hotového výrobku. Kupující by neměli předpokládat, že každé měření má stejný vliv na kvalitu produktu. Následující oblasti si zaslouží zvláštní pozornost při kontrole výkresů a hodnocení dodavatelů.
Technicky úplný výkres by měl identifikovat rozměry, které jsou funkčně kritické, spíše než přiřazovat stejnou toleranci bez rozdílu každému prvku. Utažení tolerance bez jasného technického důvodu může prodloužit dobu obrábění a náklady na kontrolu, aniž by došlo ke smysluplnému zlepšení hotových bloků. Z tohoto důvodu by se kupující a výrobce měli dohodnout na zamýšlené funkci každého kritického prvku před dokončením výkresu.
Rozměrová tolerance definuje povolené odchylky kolem jmenovitého rozměru. Pokud výkres specifikuje jmenovitou šířku dutiny 100 mm s oboustrannou tolerancí plus nebo mínus 0,20 mm, přijatelný rozsah je 99,80 mm až 100,20 mm. Toto je ilustrativní příklad, nikoli potvrzená specifikace pro žádnou konkrétní formu. Skutečný přijatelný rozsah musí být stanoven schváleným výkresem, příslušnými požadavky na produkt a možnostmi výrobního procesu.
Kupující by také měli rozlišovat rozměrové tolerance od geometrických tolerancí. Samotné měření šířky nemůže určit, zda je dutina dostatečně čtvercová, zda jsou dva povrchy rovnoběžné nebo zda je montážní rozhraní správně umístěno vzhledem k referenčnímu bodu. Geometrické kótování a tolerování, kde je to vhodné, poskytuje strukturovanou metodu pro definování těchto vztahů. U složitých sestav forem může pomoci předejít neshodám způsobeným výkresy, které specifikují jednotlivé rozměry, ale nevysvětlují, jak spolu prvky musí souviset.
Důležité jsou také podmínky měření. Nástroje musí být vhodné pro kontrolovaný prvek, musí být udržovány ve vhodném stavu a musí je používat vyškolený personál. Teplota, povrchová kontaminace, otřepy a nekonzistentní místa měření mohou ovlivnit spolehlivost odečtů. Jsou-li specifikovány velmi těsné tolerance, měla by se spíše zvážit nejistota měření než považovat každé zobrazené desetinné místo za důkaz přesnosti.
Uvažujme formu, ve které má každá dutina správnou nominální délku, ale montážní plocha není zarovnána s polohou stroje. Rozměry dutiny se mohou při individuální kontrole jevit jako uspokojivé, ale forma může být po instalaci stále nesprávně umístěna. Podobně může forma splnit svůj požadavek na celkovou délku a přitom vykazovat nadměrné odchylky v hloubkách jednotlivých dutin. Jediné celkové měření by tento stav neodhalilo.
Z tohoto důvodu by měla být forma na výrobu cihel posuzována spíše jako funkční výrobní sestava než jako soubor nesouvisejících rozměrů. Kupující by si měli vyžádat schválený technický výkres, identifikovat prvky kritické pro kvalitu a potvrdit, jak budou tyto vlastnosti měřeny. Pokud výrobek vyžaduje několik dutin, plán kontrol by měl řešit jak rozměry jednotlivých dutin, tak i shodu mezi nimi.Fujian Quangong Mold Co., Ltdby měly být posuzovány podle těchto zdokumentovaných požadavků namísto spoléhání se pouze na široké popisy, jako je vysoká přesnost nebo pokročilá výroba.
Cílem není vyžadovat nejmenší možnou toleranci u každého prvku. Jde o specifikaci a ověření tolerancí nezbytných pro výrobu vyhovujících bloků, dosažení spolehlivé instalace a udržení opakovatelného výkonu. Tento přístup poskytuje nákupním týmům obhajitelnější základ pro hodnocení kvality, nákladů a dlouhodobé vhodnosti.
Rozměrová přesnost ovlivňuje výrobu prostřednictvím řetězce propojených mechanických a procesních vztahů. Forma definuje geometrii dostupnou pro tvarování produktu, zatímco stroj dodává pohyb, tlak, vibrace a načasování potřebné ke konsolidaci materiálu. Hotový blok odráží interakci mezi těmito faktory. V důsledku toho nelze rozměrový problém vždy přičítat samotné formě, ale přesnost formy je nezbytnou součástí stabilního výrobního systému.
Pro kupující je toto rozlišení zvláště důležité při porovnávání nabídek. Nízkonákladová forma se může zdát atraktivní, pokud je kupní cena posuzována samostatně. Pokud jsou však jeho rozměry nekonzistentní, jeho rozhraní neodpovídají stroji nebo jeho opotřebení způsobuje předčasné změny rozměrů, může být počáteční úspora kompenzována dodatečnými úpravami, vyřazenými produkty, údržbovými pracemi a neplánovanou výměnou. Vyšší cena také není automaticky lepší. Vhodnou volbou je forma, která prokazuje shodu s dohodnutými technickými požadavky a nabízí vhodnou hodnotu po dobu své očekávané životnosti.
Vztah mezi geometrií formy a rozměry hotového výrobku závisí na typu bloku, směsi materiálu a provozních podmínkách stroje. Nicméně pro většinu aplikací výroby betonových bloků je relevantních několik mechanismů.
Tyto účinky nejsou stejně důležité pro každou aplikaci. Univerzální dutý blok a přesná jednotka zámkové dlažby mohou mít různé rozměrové požadavky a kritéria přijatelnosti. Kupující by proto měli nejprve definovat specifikaci hotového výrobku a pracovat zpětně na stanovení charakteristik formy nezbytných k jejímu dosažení.
Forma musí odpovídat stroji, pro který byla navržena nebo schválena. Kompatibilita se týká montážních rozměrů, polohovacích prvků, celkového obalu, pracovních vůlí a vztahu mezi formou a přidruženými strojními součástmi. Pokud se náhradní forma liší od původního návrhu, i malá odchylka v kritickém rozhraní může ztížit instalaci nebo vyžadovat neautorizované úpravy.
Například montážní otvory, které nejsou zarovnány se strojem, mohou svádět k tomu, aby operátor zvětšil otvory nebo upravil držák. Takové změny mohou ovlivnit vyrovnání, rozložení zatížení nebo integritu sestavy. Mohou také zkomplikovat budoucí výměnu a vytvořit nejistotu, zda forma nadále splňuje požadavky původního návrhu. Kupující by se měli vyvarovat toho, aby úpravy na místě považovali za přijatelnou náhradu za potvrzení kompatibility před odesláním.
Identifikace stroje je tedy nákupní požadavek, nikoli administrativní detail. Kupující by měl poskytnout výrobci stroje, model, příslušné sériové nebo konfigurační informace, je-li to vhodné, existující výkres formy, je-li k dispozici, a zamýšlený návrh produktu. Pokud byl stroj upraven, měly by být tyto změny také zveřejněny. Dodavatel pak může zkontrolovat rozhraní a objasnit, které rozměry vyžadují potvrzení před zahájením výroby.
Rozměrová přesnost ovlivňuje náklady způsoby, které přesahují fakturu za formu. Forma, která důsledně vyrábí vyhovující bloky, může snížit nevyhnutelnou kontrolu, seřizování a třídění. Může také snížit pravděpodobnost předčasné výměny formy z důvodu rozměrové neshody nebo nesprávného počátečního uložení. Tyto potenciální úspory by měly být vyhodnoceny pomocí skutečných výrobních údajů, spíše než předpokládaných z obecných tvrzení dodavatele.
Praktický přehled nákladů může zahrnovat následující položky:
Kupující by se neměli domnívat, že samotná rozměrová přesnost určuje životnost. Odolnost proti opotřebení, výběr materiálu, případně tepelné zpracování, údržba, objem výroby a provozní podmínky také ovlivňují výkon formy v průběhu času. Přesné počáteční rozměry nemohou kompenzovat nevhodné materiály nebo špatnou údržbu. Stejně tak odolný materiál nemůže opravit formu, která byla vyrobena mimo schválené rozměrové specifikace.
Společnost Fujian Quangong Mold Co., Ltd by proto měla být hodnocena prostřednictvím kombinovaného posouzení shody návrhu, konzistence výroby, kompatibility stroje a nákladů životního cyklu. Užitečná diskuse s dodavateli se ptá, jak jsou kontrolovány kritické rozměry, jaké záznamy o kontrole jsou dodávány a jak se zachází s neshodnými díly. Tyto otázky poskytují více použitelných důkazů než obecný příslib přesnosti.
Když hotové bloky vykazují rozměrové odchylky, týmy nákupu a výroby by měly prozkoumat celý proces tváření. Vlhkost materiálu, zrnitost kameniva, obsah cementu, konzistence výplně, zhutnění, nastavení vibrací, podmínky vytvrzování a manipulace, to vše může ovlivnit konečný produkt. Forma, která splňuje její požadavky na výkres, může stále produkovat nepřijatelné bloky, pokud je výrobní proces nestabilní.
Rozumné zkoumání začíná měřením jak formy, tak reprezentativního vzorku hotových výrobků. Pokud jsou rozměry formy mimo schválené limity, měla by se nápravná opatření zaměřit na formu nebo její instalaci. Pokud forma vyhovuje, ale hotové výrobky se liší, tým by měl před schválením výměny prozkoumat nastavení procesu a materiálové podmínky. Porovnání výsledků napříč více dutinami může pomoci určit, zda se variace řídí konkrétní dutinou, pozicí stroje nebo celou výrobní šarží.
Tento přístup založený na důkazech zabraňuje zbytečným nákupním nákladům a činí diskuse s dodavateli produktivnější. Stanovuje také základ pro sledování opotřebení a hodnocení budoucích náhradních forem. Pro nákupní týmy je cílem opakovatelný výsledek výroby, nikoli pouze součást, která projde izolovanou kontrolou.
Nákupní specifikace by měla převést zamýšlené výrobní požadavky do měřitelných charakteristik. U formy na betonové bloky to znamená popis hotového výrobku, rozhraní stroje, kritických rozměrů, materiálů, výrobních požadavků a kontrolních dokladů potřebných pro přejímku. Pokud tyto položky zůstanou vágní, nabídky různých dodavatelů nemusí být přímo srovnatelné. Jeden dodavatel může nacenit standardní formu s širokými tolerancemi, zatímco jiný může zahrnovat dodatečné obrábění a kontrolu. Bez společné specifikace může kupující porovnávat ceny, které nepředstavují rovnocenné produkty.
Při kontrole nabídky na formu na výrobu cihel si vyžádejte technický dokument, který identifikuje schválenou revizi výkresu, jakost materiálu, požadavky na tepelné zpracování, kde je to vhodné, kritické tolerance a kritéria přijatelnosti. Tyto podrobnosti by měly být potvrzeny písemně, nikoli odvozeny z fotografií produktů nebo obecných katalogových popisů. Technická vhodnost formy musí být stanovena pro konkrétní stroj a hotový výrobek, zejména pokud nákup zahrnuje zakázkové rozměry nebo výměnu za stávající sestavu.
| Parametr | Co by měl kupující specifikovat | Proč na tom záleží | Důkaz k vyžádání |
| Typ hotového výrobku | Pevný blok, dutý blok, dlažební kostka, zámková jednotka nebo jiný definovaný profil | Stanoví požadovanou geometrii dutiny a zamýšlenou aplikaci | Schválený výkres výrobku nebo rozměrová specifikace |
| Délka a šířka dutiny | Jmenovité rozměry a povolené odchylky pro každý kritický prvek | Řídí hlavní geometrii tvarovaného produktu | Kótovaný výkres formy a výsledky kontroly |
| Hloubka dutiny | Zadaná hloubka, referenční vztažný bod a příslušná tolerance | Ovlivňuje výšku produktu a konzistenci dutiny | Měřené hloubkové záznamy z definovaných míst |
| Rozteč dutin | Vzdálenost od středu ke středu nebo jiný jasně definovaný odkaz | Pomáhá udržovat konzistenci mezi dutinami a v rámci uspořádání formy | Dispoziční výkres a zpráva o rozměrové kontrole |
| Geometrické tolerance | Použitelné požadavky na rovinnost, rovnoběžnost, kolmost, polohu nebo profil | Řídí vztahy mezi funkčními plochami | Kontrolní plán s definovanými počátky a metodami měření |
| Stupeň materiálu | Přesná třída nebo dohodnutá specifikace materiálu pro součásti formy | Ovlivňuje pevnost, houževnatost, chování při opotřebení a vhodnost pro provozní prostředí | Materiálový certifikát nebo sledovatelná materiálová dokumentace |
| Tepelné zpracování | Požadovaný proces, použitelná součást a kritéria přijatelnosti, pokud jsou specifikována | Může ovlivnit tvrdost, odolnost proti opotřebení a rozměrovou stabilitu | Záznam tepelného zpracování a výsledky tvrdosti tam, kde je to požadováno |
| Stav povrchu | Požadovaná povrchová úprava, povolené vady a jakékoli specifikované hodnoty drsnosti | Může ovlivnit chování při uvolňování, opotřebení a podmínky kontaktu | Případně záznamy o vizuální kontrole a měření povrchu |
| Rozhraní stroje | Pozice montážních otvorů, polohovací povrchy, celkový plášť a požadavky na vůli | Určuje, zda lze formu správně nainstalovat | Schválený výkres rozhraní nebo dokumentovaná kontrola kompatibility |
| Kontrola a přejímka | Metoda odběru vzorků, měřicí zařízení, formát hlášení a postup při neshodě | Definuje, jak bude před přijetím prokázána shoda | Závěrečná kontrolní zpráva a dohodnuté přejímací dokumenty |
Tabulka poskytuje spíše rámec pro zadávání zakázek než specifikaci specifickou pro výrobce. Přesné hodnoty musí pocházet ze schváleného konstrukčního návrhu a výrobních požadavků. Od dodavatele by se nemělo očekávat, že bude vyvozovat kritické tolerance pouze z názvu produktu.
Rozměrová přesnost a vlastnosti materiálu spolu souvisí, ale jsou oddělené aspekty kvality formy. Výběr materiálu ovlivňuje odolnost proti opotřebení, deformaci, nárazu a opakovanému výrobnímu zatížení. Neexistuje však jediná třída oceli nebo hodnota tvrdosti, která by byla vhodná pro každou formu. Správný výběr závisí na konstrukci formy, stroji, abrazivních vlastnostech směsi, rychlosti výroby, očekávané strategii údržby a technickém posouzení výrobce.
Týmy pro nákup by měly požádat dodavatele, aby identifikoval materiál použitý pro každou relevantní součást a vysvětlil, jak specifikovaný materiál podporuje zamýšlené provozní podmínky. Pokud návrh vyžaduje tepelné zpracování, v objednávce by mělo být uvedeno, které součásti to vyžadují a jak bude ověřena shoda. Samotné měření tvrdosti neprokazuje, že materiál má požadovanou houževnatost, že tepelné zpracování bylo provedeno správně nebo že součást má přijatelné rozměry.
Tam, kde je důležitá sledovatelnost, mohou kupující požadovat materiálové certifikáty nebo ekvivalentní záznamy spojené s dodanou objednávkou. Úroveň dokumentace by měla odrážet riziko a složitost aplikace. Jednoduchá výměnná forma může vyžadovat jiný dokumentační balíček než forma používaná na velkoobjemové výrobní lince, kde mají neočekávané prostoje významné důsledky.
Kupující by měli uvést číselné hodnoty pouze v případě, že je podporuje schválený návrh, dokumentace stroje, produktová norma nebo vzájemně dohodnutý technický požadavek. Není vhodné používat obecnou toleranci jako univerzální měřítko pro každou dutinu a každý blokový stroj. Forma určená pro konkrétní dlažební výrobek může vyžadovat jiné rozměrové kontroly než forma určená pro konvenční zdicí blok.
Nákupní tým může například definovat jmenovitý rozměr dutiny 200 mm a specifikovat povolenou odchylku plus nebo mínus 0,15 mm. Toto je hypotetická ilustrace toho, jak lze požadavek napsat, nikoli tvrzení, že hodnota je vhodná pro každou aplikaci. Před přijetím takové tolerance by měl kupující zvážit specifikaci hotového výrobku, metodu měření, výrobní proces a prokázanou schopnost dodavatele.
Mezi užitečná pole specifikace patří:
Tyto podrobnosti činí nákupní objednávku vymahatelnou a snižují nejistotu při vstupní kontrole. Pomáhají také předcházet běžnému problému s nákupem: zjištění po dodání, že dodavatel a kupující interpretovali stejný jmenovitý rozměr odlišně.
Srovnání cen by mělo začít až po vyrovnání technického rozsahu. Každý dodavatel by měl uvést stejnou revizi výkresu, požadavky na materiál, rozměrové tolerance, rozsah kontroly a dodací podmínky. Pokud dodavatel navrhne alternativní materiál nebo výrobní metodu, měla by být odchylka jasně zdokumentována a schválena před výrobou. V opačném případě může nabídka vypadat méně nákladně, protože vylučuje požadavky, které zahrnul jiný dodavatel.
Kupující mohou použít srovnávací list, který odděluje povinné požadavky od volitelných služeb. Povinné položky mohou zahrnovat kompatibilitu stroje, kritické rozměry dutiny, specifikovaný materiál a konečnou kontrolu. Volitelné položky mohou zahrnovat další protokoly o měření, náhradní díly podléhající opotřebení nebo lepší sledovatelnost. Toto rozlišení umožňuje týmům nákupu identifikovat skutečné rozdíly v nákladech, aniž by přehlížely technické opomenutí.
Je také užitečné vyhodnotit kvalitu odezvy dodavatele. Může výrobce vysvětlit, jak se kritické rozměry obrábějí a měří? Identifikuje nejasné detaily výkresu před zahájením práce? Může poskytnout důkaz o shodě spíše než se spoléhat na slovní ujištění? Tyto otázky pomáhají posoudit, zda má dodavatel řízený výrobní proces a rozumí nákupnímu riziku.
U společnosti Fujian Quangong Mold Co., Ltd by si kupující měli vyžádat skutečnou rozměrovou specifikaci, příslušné podrobnosti o materiálu, potvrzení kompatibility stroje a dohodnuté kontrolní záznamy pro navrhovanou formu. Jakákoli tolerance výrobce, tvrdost, dodací lhůta, odhadovaná životnost nebo výrobní kapacita by měly být ověřeny prostřednictvím aktuální technické dokumentace a obchodní nabídky. Tento přístup umožňuje, aby rozhodnutí o nákupu bylo založeno spíše na důkazech než na neověřených předpokladech.
Hodnocení dodavatele by mělo stanovit, zda lze formu vyrobit podle schváleného výkresu a zda lze prokázat shodu dříve, než součást vstoupí do výroby. To vyžaduje více než dotaz, zda má dodavatel kontrolní zařízení. Kupující musí porozumět tomu, které rozměry se měří, jak se měření provádějí, jak jsou zaznamenávány výsledky a co se stane, pokud prvek překročí limity přijatelnosti. Výrobce může vlastnit sofistikované měřicí přístroje, ale stále postrádá plán kontrol, který by řešil nejdůležitější funkční požadavky kupujícího.
U formy na výrobu cihel začíná praktický proces ověřování během nabídky a pokračuje schválením výkresu, výrobou, výstupní kontrolou, dodáním a uvedením do provozu. Čím dříve je nesrovnalost identifikována, tím je snazší ji vyřešit. Čekání na instalaci a kontrola montážních rozměrů nebo geometrie dutiny může způsobit zdržení, kterým se lze vyhnout, zvláště když byla forma vyrobena speciálně pro stroj zákazníka.
První fází je technická revize. Kupující by měl poskytnout výkres produktu, informace o stroji a jakékoli existující rozměry formy, které jsou relevantní pro výměnu nebo vlastní objednávku. Dodavatel by měl v dokumentech zkontrolovat chybějící rozměry, konfliktní tolerance, nejasné údaje a rozhraní, která vyžadují potvrzení. Pokud má kupující spíše fyzický vzorek než kompletní výkres, měly by se strany dohodnout na procesu měření a schvalování před zahájením výroby.
Během této fáze by měl nákupní tým ověřit následující:
Tyto kontroly vytvářejí společný technický základ. Rovněž snižují pravděpodobnost sporu, ve kterém dodavatel tvrdí, že se řídil výkresem, zatímco kupující očekával odlišný výklad rozhraní produktu nebo stroje.
Metoda měření by měla odpovídat geometrii, toleranci a přístupnosti prvku. Pro mnoho lineárních rozměrů mohou stačit běžné kalibrované měřicí přístroje. Složitější profily dutin nebo polohové vztahy mohou vyžadovat specializované přípravky, souřadnicové měření, optické metody nebo jinou ověřenou techniku. Výběr by měl být založen na požadované nejistotě měření a geometrii součásti, nikoli pouze na sofistikovanosti zařízení.
| Fáze kontroly | Položky k ověření | Možná metoda | Přijímací základ |
| Příchozí materiál | V případě potřeby identifikace materiálu a sledovatelnost | Kontrola certifikátu a kontrola identifikace | Schválená specifikace materiálu |
| Kontrola obrábění | Kritické rozměry dutin a montážní vlastnosti | Vhodná kalibrovaná měřidla, mikrometry, posuvná měřítka nebo speciální přípravky | Schválené tolerance výkresu |
| Geometrická kontrola | Rovinnost, rovnoběžnost, poloha a profil tam, kde jsou specifikovány | Vhodné povrchové měření, přípravky nebo zařízení pro měření souřadnic | Definované vztažné body a geometrické tolerance |
| Kontrola montáže | Rozměry přizpůsobení, zarovnání a rozhraní | Rozměrové kontroly a dokumentované ověření lícování | Schválené požadavky na montáž a rozhraní stroje |
| Závěrečná kontrola | Specifikované kritické vlastnosti a viditelné vady | Inspekční zpráva s výsledky měření | Dohodnutá kritéria přijetí |
| Ověření výroby | Rozměry a konzistence hotového bloku | Měření reprezentativních výrobních vzorků | Specifikace hotového produktu a dohodnuté podmínky procesu |
Tento kontrolní plán je ilustrativní a měl by být přizpůsoben skutečnému provedení. Ne každá forma vyžaduje měření souřadnic a ne každý rozměr potřebuje stejnou frekvenci kontrol. Plán by měl upřednostňovat funkce, jejichž selhání by mohlo zabránit instalaci, ovlivnit shodu produktu nebo vytvořit významné provozní riziko.
Užitečná inspekční zpráva identifikuje revizi výkresu, číslo dílu nebo objednávky, kontrolované vlastnosti, jmenovité hodnoty, naměřené hodnoty, limity přijatelnosti, datum kontroly a případně metodu měření. Pokud je přítomno několik dutin, zpráva by měla identifikovat dutiny jednotlivě, spíše než prezentovat pouze celkový výsledek. To pomáhá kupujícímu určit, zda jsou rozměry v celé formě konzistentní a zda nějaká místní odchylka byla skryta průměrem.
Týmy pro nákup by měly hledat chybějící měření i neúspěšná měření. Zpráva uvádějící, že forma prošla kontrolou, je méně informativní, pokud neidentifikuje kontrolované rozměry nebo nevysvětluje kritéria přijatelnosti. Podobně je obtížné interpretovat seznam naměřených hodnot, když protokol neidentifikuje příslušnou revizi výkresu.
Nejistota měření by měla být zvažována, když je specifikovaná tolerance úzká vzhledem ke schopnosti měřicí metody. Výsledek měření blízký meze přijatelnosti může vyžadovat předem definované pravidlo rozhodování, zejména tam, kde jsou důsledky přijetí nevyhovující formy značné. Odběratelé a dodavatelé by se měli dohodnout na zacházení s hraničními výsledky před zahájením inspekce, spíše než rozhodovat poté, co dojde k neshodě.
Neshodný rozměr by měl být zdokumentován a posouzen podle schválené specifikace. Dodavatel a kupující by měli zjistit, zda lze odchylku opravit, aniž by došlo k ohrožení návrhu, zda je přepracování technicky přijatelné nebo zda je nutné formu vyměnit. Přepracování by nikdy nemělo být schváleno pouze proto, že se součást během neformální zkoušky hodí. Jakékoli nápravné opatření musí zachovat požadovanou strukturální integritu, funkční vztahy a kompatibilitu stroje.
Po nápravných pracích by měly být dotčené prvky přeměřeny a měly by být zkontrolovány všechny související rozměry, které mohly být změněny. Záznam o konečné kontrole by měl odrážet skutečný stav dodané součásti. Pokud je odchylka přijata koncesí, mělo by schválení identifikovat dotčený prvek, povolenou odchylku a veškerá omezení použití. Ústní souhlas je nedostatečný, pokud změna ovlivní dohodnutou specifikaci nákupu.
Kupující by také měli zjistit, kdo nese náklady na opravu, dopravu zpět, výměnu a související zpoždění, když dodavatel dodá nevyhovující formu. Tato obchodní ujednání jsou nejlépe definována v nákupní objednávce nebo smlouvě o dodávce před zahájením výroby.
Hodnocení dodavatele by mělo vzít v úvahu technickou způsobilost, konzistenci výroby, dokumentaci, komunikaci a poprodejní podporu. Účelem není udělit dodavateli nejvyšší počet bodů za největší počet certifikátů nebo nejpropracovanější kontrolní zařízení. Účelem je zjistit, zda je výrobce schopen spolehlivě dodat konkrétní formu požadovanou kupujícím.
Praktické hodnocení může zahrnovat pět oblastí.
Tam, kde je důležitá kontinuita výroby, by se kupující měli také zeptat, jak dodavatel zvládá revize výkresů a opakované objednávky. Náhradní forma vyrobená o měsíce později by měla být zkontrolována podle schváleného návrhu, spíše než se spoléhat na neformální vzpomínku na předchozí objednávku. Vedení řízených výkresů a kontrolních záznamů snižuje riziko postupného posunu specifikace.
Závěrečná kontrola před odesláním nemůže prokázat každý aspekt výkonu výroby. Instalace a zkušební výroba poskytují další příležitost k ověření interakce mezi formou a strojem. Proces uvádění do provozu by se měl řídit bezpečnostními a provozními pokyny výrobce stroje a měl by jej provádět kvalifikovaný personál.
Během ověřování by měl výrobní tým zkontrolovat instalaci formy, umístění a montážní rozhraní, vůle a provozní chování. Reprezentativní bloky by se měly měřit podle specifikace hotového přípravku. Pokud má výrobní systém několik dutin, měly by být vzorky odebírány z různých pozic dutin, aby bylo možné identifikovat místní rozdíly.
Výsledky by měly být zaznamenávány spolu s příslušnými podmínkami procesu, včetně šarže materiálu, podmínek vlhkosti, kde jsou monitorovány, nastavení stroje a doby výroby. Tyto informace pomáhají odlišit problém související s plísní od varianty procesu. Pokud jsou rozměry mimo specifikovaný rozsah, tým by měl prozkoumat systematicky, spíše než okamžitě měnit několik nastavení stroje najednou.
Úspěšná studie poskytuje praktický základ pro následné sledování. Jak výroba pokračuje, pravidelné kontroly rozměrů mohou odhalit opotřebení nebo změny provozních podmínek. Frekvence by měla odrážet objem výroby, abrazivitu materiálu, riziko kvality a doporučení výrobce pro údržbu.
Při hodnocení Fujian Quangong Mold Co., Ltd by kupující měli před zadáním objednávky stanovit tyto požadavky na ověření. Jasná očekávání ohledně schválení výkresu, závěrečné kontroly, nápravných opatření a ověření výroby poskytují spolehlivější základ pro nákup než obecné prohlášení, že forma je vyrobena podle vysokých standardů.
Na rozměrové přesnosti záleží, protože forma je funkční součástí většího výrobního systému. Jeho geometrie dutiny ovlivňuje rozměry a profily hotových bloků, zatímco jeho montážní rozhraní určují, zda může být správně instalován na zamýšlený stroj. Důsledky rozměrových odchylek mohou zahrnovat nekonzistentní výrobky, dodatečnou kontrolu, obtížnou instalaci, přepracování a zbytečná přerušení výroby. Rozměrová přesnost by však neměla být zvažována odděleně od výběru materiálu, odolnosti proti opotřebení, kvality výroby, stavu stroje a řízení procesu.
Pro nákupní týmy je nejúčinnějším přístupem převedení výrobních potřeb do dokumentované specifikace před porovnáním cen. Potvrďte rozměry hotového výrobku, model stroje, kritické vlastnosti formy, použitelné tolerance, požadavky na materiál a kontrolní kritéria. Požádejte dodavatele, aby určili, jak budou tyto požadavky ověřovány, a vyžádejte si záznamy, které prokazují shodu. Tam, kde je důležitá číselná tolerance, zajistěte, aby byla podpořena schváleným výkresem a mohla být změřena pomocí vhodné metody.
Fujian Quangong Mold Co., Ltd by měla být zvažována prostřednictvím stejného nákupního procesu založeného na důkazech. Kupující by měli potvrdit skutečné specifikace navrhované formy, získat písemné potvrzení o kompatibilitě, zkontrolovat dokumentaci kontroly a dohodnout se na postupech řešení neshod. Produkt žádného dodavatele by neměl být vybrán pouze na základě inzerovaného požadavku na přesnost nebo atraktivní počáteční nabídky.
Před vystavením nákupní objednávky připravte konečný kontrolní seznam zahrnující revizi výkresu, jmenovité rozměry, tolerance, jakost materiálu, rozhraní stroje, kontrolní záznamy, dodací podmínky a poprodejní podporu. Pokud je forma určena pro velkoobjemovou výrobní linku, zvažte finanční dopad prostojů a dostupnost náhradních komponent jako součást hodnocení celkových nákladů. Po instalaci ověřte formu pomocí reprezentativních hotových výrobků a výsledky uchovejte jako základ pro budoucí sledování kvality.
Pokud získáváte novou formu nebo nahrazujete stávající,kontaktujte naši továrnuprodiskutovat zamýšlený typ bloku, model stroje, rozměry produktu a provozní požadavky. Vyžádejte si technickou revizi navrhovaného návrhu, potvrzení kritických rozměrových požadavků a cenovou nabídku na základě dohodnutého rozsahu kontroly. Poskytnutí úplných technických informací na začátku pomáhá stanovit realistická výrobní očekávání a podporuje transparentnější rozhodování o nákupu. Dobře specifikovaná forma na výrobu cihel je praktickou investicí do rozměrové konzistence, spolehlivosti výroby a dlouhodobé výrobní kontroly.
Vhodná tolerance závisí na specifikaci hotového bloku, geometrii dutiny, konstrukci stroje, výrobním procesu a metodě měření. Kupující by měli určit jmenovité rozměry a povolené odchylky pro kritické vlastnosti, jako je délka dutiny, šířka, hloubka, rozteč a montážní rozhraní. Geometrické požadavky, jako je rovnoběžnost nebo poloha, by měly být specifikovány samostatně, pokud ovlivňují funkci. Neexistuje žádná univerzální tolerance vhodná pro každou formu, takže kupující by měl potvrdit hodnoty prostřednictvím schváleného technického výkresu a dohodnout se na tom, jak bude každý kritický prvek kontrolován.
Rozměry dutiny formy určují geometrii dostupnou během tváření, takže odchylky mohou přispívat ke změnám v délce, šířce, výšce a profilu hotového bloku. Vztah není vždy jedna k jedné, protože vlhkost materiálu, zhutnění, vibrace, vyjímání z formy a vytvrzování mohou také ovlivnit konečné rozměry. Kupující by proto měli zkontrolovat formu i reprezentativní hotové bloky. Porovnání měření na úrovni dutiny s výrobními vzorky pomáhá určit, zda rozměrový problém pochází z formy, nastavení stroje nebo širšího výrobního procesu.
Kupující by si měl vyžádat minimálně schválený technický výkres a závěrečnou inspekční zprávu zahrnující dohodnuté kritické rozměry. V závislosti na aplikaci a specifikaci nákupu mohou podpůrné záznamy zahrnovat materiálové certifikáty, dokumentaci tepelného zpracování, výsledky tvrdosti, geometrické kontrolní údaje a potvrzení kompatibility rozhraní stroje. Zprávy by měly identifikovat příslušnou část nebo objednávku, revizi výkresu, jmenovité rozměry, naměřené hodnoty, limity přijatelnosti a jakékoli schválené odchylky. Dokumentace by měla prokazovat shodu s dohodnutými požadavky spíše než pouze konstatovat, že forma prošla kontrolou.
Ano. Forma se může přizpůsobit svému výkresu, zatímco hotové bloky se liší v důsledku nestabilní vlhkosti materiálu, nekonzistentního plnění, nevhodného nastavení zhutňování nebo vibrací, opotřebení stroje, podmínek vyjímání z formy nebo rozměrových změn souvisejících s vytvrzováním. Chcete-li zjistit příčinu, změřte formu, zkontrolujte reprezentativní bloky z různých dutin a zaznamenejte příslušné výrobní podmínky. Pokud forma zůstává ve specifikaci, prozkoumejte proces před objednáním výměny. Pokud je kritický prvek formy mimo toleranci, zdokumentujte odchylku a určete, zda je nutná oprava nebo výměna.
Porovnejte dodavatele se stejným schváleným výkresem, požadavky na materiál, tolerancemi, rozsahem kontroly, kritérii kompatibility stroje a dodacími podmínkami. Zkontrolujte důkazy, které může každý dodavatel poskytnout, pokud jde o rozměrovou shodu, výrobní kontrolu, sledovatelnost materiálu, je-li to požadováno, a postupy nápravných opatření. Zvažte také náročnost instalace, očekávané požadavky na údržbu, dostupnost náhradních dílů, dodací lhůtu a obchodní podmínky pro nevyhovující produkty. Nejnižší cenová nabídka nemusí být nutně nejlevnější variantou po dobu životnosti formy, ale vyšší cena je oprávněná pouze tehdy, je-li dodatečná technická nebo obchodní hodnota podložena důkazy.


